

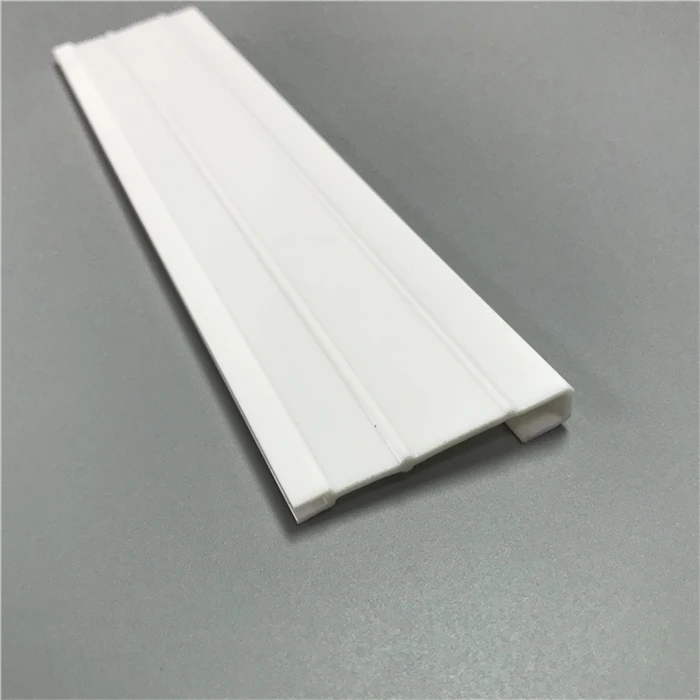

Popis konstrukce vytlačovacího lisovacího profilu plastového výrobku
Procesní parametry vytlačovacího lisování zahrnují především teplotu, tlak, rychlost vytlačování a rychlost tahu
(1) Teplota je jednou z důležitých podmínek pro hladký proces vytlačování. Teplota se týká především teploty taveniny plastu, která do značné míry závisí na teplotě hlavně a šroubu. Protože teplo taveniny plastu je většinou poskytováno ohřívačem vně válce, kromě části třecího tepla generovaného během míchání v válci se teplota válce často používá k přiblížení tvarovací teploty ve skutečné výrobě.
(2) Během procesu vytlačování se v důsledku odporu toku materiálu, změn v hloubce drážky šroubu a překážek způsobených filtračním sítem, filtrační deskou a matricí vytváří uvnitř určité množství tlaku. plast podél osy barelu materiálu. Tento tlak je jednou z důležitých podmínek pro tvarování plastu do plastových dílů. Zvýšení tlaku v hlavě může zlepšit rovnoměrnost míchání a stabilitu vytlačované taveniny a zvýšit hustotu produktu. Ale pokud je tlak hlavy příliš vysoký, ovlivní to výrobu.
(3) Rychlost vytlačování je hmotnost plastu vytlačeného za jednotku času (v kg/h) nebo délka plastového dílu (vm/min). Velikost rychlosti vytlačování představuje úroveň výrobní kapacity.
Existuje mnoho faktorů, které ovlivňují rychlost vytlačování, jako je struktura hlavy stroje, šneku a válce, rychlost šneku, struktura topného a chladicího systému a vlastnosti plastu. Když byla určena struktura extrudéru, typ plastu a typ plastových dílů, rychlost vytlačování souvisí pouze s rychlostí šneku. Proto je nastavení rychlosti šneku hlavním opatřením pro řízení rychlosti vytlačování.
(4) Trakční rychlost, vytlačování vytváří souvislé plastové díly, proto musí být instalováno tažné zařízení. Různé plastové díly mají různé trakční rychlosti. Obvykle může být rychlost tahu tenkých filmů a monofilů vyšší, protože rychlost tahu je vysoká, tloušťka a průměr plastových dílů se snižuje a pevnost v podélném lomu se zvyšuje.
U extrudovaných dílů z tvrdého plastu by tažná rychlost neměla být velká. Obvykle je tažná rychlost ekvivalentní rychlosti vytlačování nebo mírně vyšší než rychlost vytlačování. Poměr rychlosti tahu k rychlosti vytlačování se nazývá tahový poměr a jeho hodnota musí být větší nebo rovna 1.
Design vytlačovací matrice s profilem plastového výrobkuobrázky:

Získejte vlastní prohlášení o vyloučení plastu
V Custom Profiles se věnujeme jednání se všemi našimi klienty. Musíme zajistit, aby byly všechny vaše požadavky na vyloučené plasty splněny na 100 procent. Využíváme nejmodernější inovace k výrobě konkrétního druhu vyloučeného předmětu, který chcete. Těšíme se, že s vámi brzy začneme spolupracovat!

tel:+86-13532547483

wechat: 13532547483

e-mailem:ken@euson.cn

skype:live:.cid.b7535cb602223e9b

adresa: provincie Guangdong, město Dongguan, Čína