

Pokročilé dimenzování a kalibrační systémy pro extrudované profily
Výroba vysokých profilů - kvality vyžaduje sofistikované dimenzovací a kalibrační systémy pro transformaci roztaveného polymeru na rozměrně přesné produkty. Když materiály opustí hlavu matrice v roztaveném stavu, jejich tvar zůstává nestabilní a vyžaduje okamžité chlazení a velikost prostřednictvím specializovaného vybavení.
Tento kritický proces určuje konečnou dimenzionální přesnost, kvalitu povrchu a mechanické vlastnosti vyrobených potrubí. Moderní dimenzovací zařízení představují konvergenci tepelného řízení, vakuové technologie a přesného inženýrství.
Průměry potrubí od 16 mm do 1200 mm
Tolerance tak těsné jako ± 0,1 mm

Globální trh s plastovými trubkami v roce 2023 v hodnotě 72,3 miliardy USD se silně spoléhá na pokročilé technologie dimenzování, aby splňovaly přísné standardy kvality pro trubky, trubice a další extrudované profily. S roční mírou růstu 6,8%vyžaduje průmysl stále sofistikovanější řešení velikosti schopných zpracovat rozmanité materiály včetně PVC, PE, PP a inženýrské termoplastiky. Výběr a optimalizace vhodných metod velikosti přímo ovlivňují účinnost výroby, přičemž moderní systémy dosahují linie až 40 m/min pro potrubí s malým průměrem a udržování rozměrové stability v rámci ± 0,5% nominálních hodnot.
Základní principy velikosti potrubí
Transformace extrudovaných profilů z jejich roztaveného stavu do konečných rozměrů zahrnuje složité termodynamické a mechanické procesy.

Chování polymeru během vytlačování
Když polymerní tavenina opouští matrici při teplotách v rozmezí od 180 stupňů do 280 stupňů v závislosti na materiálu, vykazuje viskoelastické chování charakterizované jevy otoky, kde se extrudované profily rozšiřují o průměr o 10-40% ve srovnání s otevřením.
Tato expanze musí být ovládána a zvrácena prostřednictvím vhodných technik velikosti a současně odstraní teplo při rychlosti 500-2000 W/m², aby se ztuhlo strukturu materiálu.

Základní principy velikosti základního velikosti
Proces dimenzování zásadně pracuje na třech principech: geometrické omezení, tepelné řízení a tlakové diferenciální řízení. Geometrické omezení poskytuje rozměrovou šablonu přes přesnost - obráběných rukávů s hodnotami drsnosti povrchu pod RA 0,4 μm, což zajišťuje konzistentní křížový - sekční přesnost pro extrudované profily napříč různými úrovněmi složitosti.
Tlakové diferenciální řízení, ať už prostřednictvím vakuové aplikace nebo vnitřního tlaku, vytváří síly 0,2-0,8 bar, které udržují intimní kontakt mezi povrchem potrubí a nástrojem pro velikost.
Tepelná správa
Kontrolované odstranění entalpie
Chladicí gradienty pod 15 stupňů /mm
Krystalické polymery v semifinálech v semifinálech
Prevence vnitřních napětí
Efektivní tepelné řízení je rozhodující pro výrobu vysokých - kvalitních potrubí a dalších extrudovaných profilů. Proces chlazení musí být pečlivě kontrolován, aby se odstranilo teplo rychlostí, která zabraňuje vnitřnímu napětí a zároveň zajišťuje správnou krystalizaci krystalických polymerů semimeru. Moderní systémy využívají sofistikované sledování teploty a kontrolu k udržení optimálních chladicích gradientů v průběhu procesu velikosti, což má za následek potrubí s vynikající rozměrovou stabilitou a mechanickými vlastnostmi.
Klasifikace metod velikosti
Různé techniky velikosti optimalizované pro konkrétní rozsahy produktu a požadavky na výrobu
Globální distribuce metod dimenzování
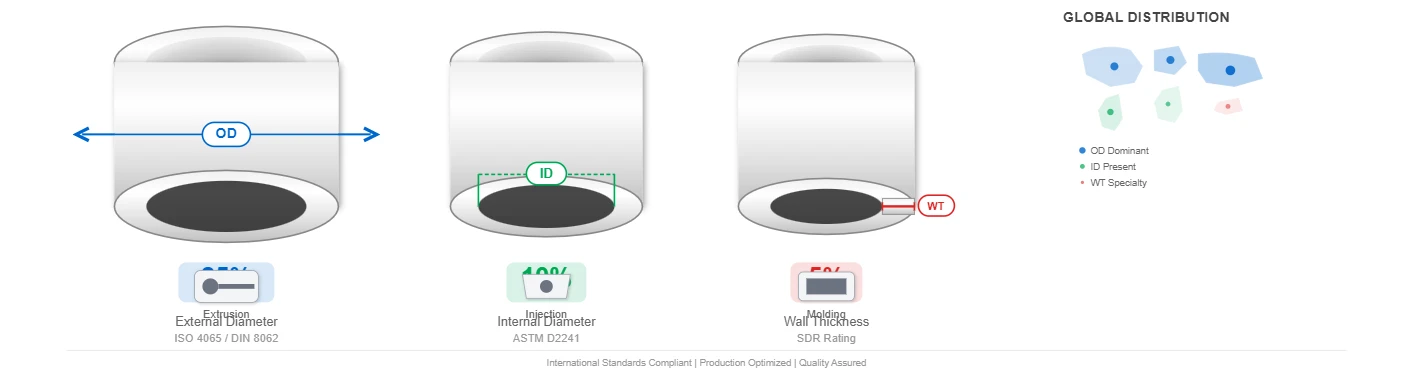
Dimenzování vnějšího průměru představuje převládající metodologii v moderní produkci potrubí, což představuje přibližně 85% globálních instalací. Tato preference je v souladu s mezinárodními standardy, jako jsou ISO 4065 a DIN 8062, které specifikují rozměry potrubí založené na tolerancích vnějšího průměru pro extrudované profily a podobné výrobní procesy.
Vakuová velikost
Používá se pro trubky mezi průměrem 50-400 mm (62% instalací)
Úrovně vakua: 40-66,7 kPa
Diferenciál tlaku: 0,4-0,6 bar
Tři funkční zóny
Vnitřní tlak
Používá se pro menší průměry pod 110 mm (28% instalací)
Vnitřní tlaky: 0,3-1,0 bar
Průtoky vzduchu: 50-200 l/min
Double - chladicí rukávy zdi
Specializované techniky
Používá se pro velké - průměry přesahující 630 mm (10% instalací)
VLASTNOSTI STAVENÝCH STRÁNKŮ
Zvýšená strukturální podpora
Pokročilé chladicí systémy
Technologie vakuového velikosti
Provozní principy a parametry designu
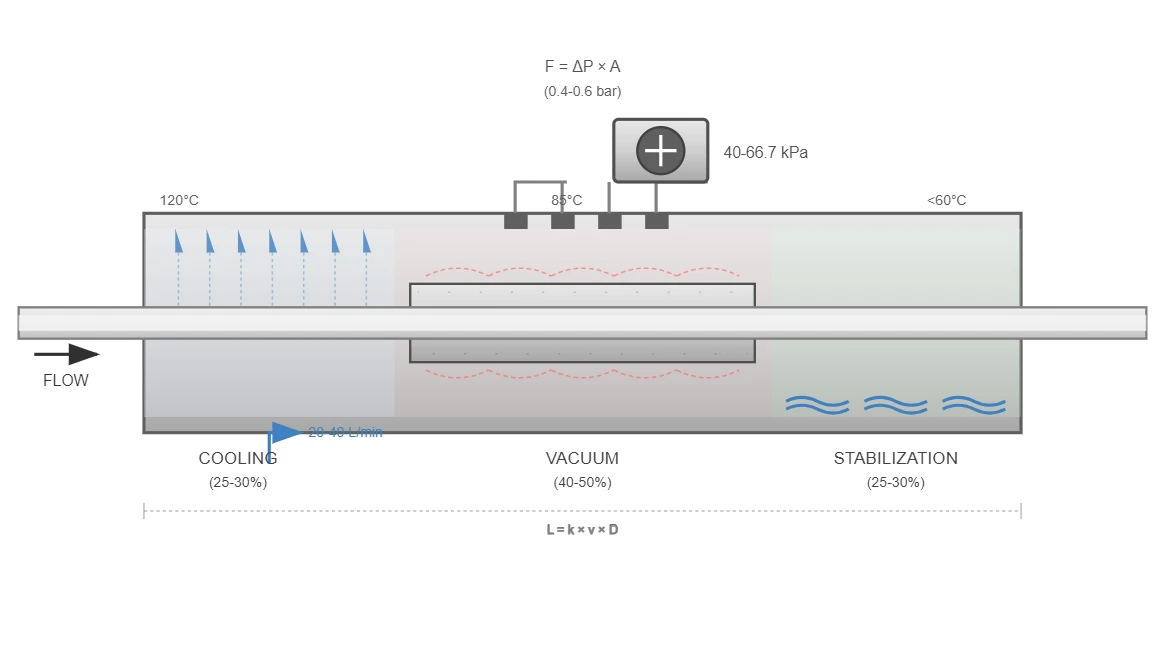
Technologie vakuového velikosti využívá atmosférický tlak diferenciální pro komprimaci měkkých extrudovaných profilů proti přesnosti - obráběných kalibračních rukávů. Systém generuje hladiny vakua mezi 40-66,7 kPa (300-500 mmHg), což vytváří efektivní tlakový rozdíl 0,4-0,6 bar, který aplikuje rovnoměrnou radiální sílu na obvod potrubí.
Tato síla, vypočítaná jako f=Δp × A kde A představuje plochu povrchu potrubí, se obvykle pohybuje od 500-5000 n v závislosti na rozměrech potrubí.
Zóny vakuového kalibračního nádrže
Počáteční chladicí zóna (25-30% délky): Snižuje povrchovou teplotu z hladin vytlačování na přibližně 120 stupňů s chlazením vody při 20-40 l/min.
Vakuová zóna (40-50% délky): Obsahuje přesně vyvrtané vakuové porty (průměr 0,5-0,7 mm) ve spirálových vzorcích s mezerou 15-20 mm.
Konečná stabilizační zóna: Poskytuje další chlazení pro snížení teploty potrubí pod 60 stupňů, což zajišťuje rozměrovou stabilitu.
Optimalizace výkonu
Úroveň vakua:
40-60 kPa zlepšuje kulatost o 15% a zároveň snižuje drsnost povrchu o 0,2 μm
Chladicí voda:
Optimální vstupní teploty 15-18 stupňů s Δt menším nebo rovnou 5 stupňů mezi vstupem a výstupem
Rychlost řádku:
Empirický vzorec: l=k × v × d s k =8-12 pro většinu materiálů
Technické výhody
Výjimečný povrch povrchu (RA <0,8 μm)
Uniformita tloušťky stěny (± 3%)
Žádné vnitřní nástroje eliminuje rizika kontaminace
Vynikající rozměrová stabilita (ovalty <1,5%)
Minimální tvorba zbytkového napětí
Technická omezení
Less effective for pipes >Průměr 630 mm
Vyšší kapitálová investice (50 000–150 000 $)
Vyžaduje se 20-30% větší tahové síly
Složitější požadavky na údržbu
Vyšší spotřeba energie než metody tlaku
Metoda dimenzování vnitřního tlaku

Systémové komponenty
Systém vstřikování vzduchu
PID - ovládané pneumatické systémy s stabilitou ± 0,02 barů
Chladicí rukávy
Double - konstrukce stěny se spirálovou vodní kanály
Mechanismus těsnění vzduchu
EPDM nebo silikonové sloučeniny s pobřeží 60-70 tvrdosti
Teplotní senzory
Zabudováno v 500 mm intervalech pro monitorování tepelného gradientu
Konfigurace systému a řízení procesů
Dimenzování vnitřního tlaku využívá vstřikování stlačeného vzduchu skrz pečivo pro rozšíření extrudovaných profilů proti vnějším chladicím rukávům. Systém pracuje při vnitřních tlacích 0,3 - 1,0 bar nad atmosférickým, s přesnou regulací tlaku udržování stability ± 0,02 baru prostřednictvím pneumatických systémů kontrolovaných PID.
Průtoky vzduchu se obvykle pohybují od 50-200 l/min v závislosti na průměru potrubí a tloušťce stěny, s většími objemy potřebnými pro extrudované profily přesahující průměr 160 mm.
Design chladicího rukávu
Double - konstrukce stěny se spirálovými vodními kanály zajišťujícími turbulentní tok v Reynoldsových číslech přesahující 10 000. Vnitřní povrchová úprava vyžaduje hodnoty RA pod 0,3 μm.
Parametry řízení procesu
Tlakové převodníky s měřením přesnosti ± 0,1% při 100 Hz. Infračervené pyrometry s přesností ± 1 stupně zajišťující chlazení pod teplotami přechodu ze skleněného přechodu.
Výkonné charakteristiky
| Parametr | Specifikace | Výhoda |
|---|---|---|
| Míra výroby | 8-12 m/min (průměr 50-110 mm) | 15-20% rychlejší než dimenzování vakua |
| Povrchová úprava | RA 0,6-1,0 μm | Vhodné pro většinu průmyslových aplikací |
| Variace tloušťky stěny | 3-5% kolem obvodu | Přijatelné pro většinu standardů |
| Spotřeba energie | O 30-40% méně než systémy vakua | Nižší provozní náklady |
| Náklady na vybavení | $30,000-80,000 | Nižší kapitálové investice |
Push - metodou dimenzování

Technické úvahy
Dimenzionální kontrola představuje pokračující výzvy s push - prostřednictvím systémů pro extrudované profily. Bez vnějších sil tahání způsobují drobné změny ve výstupu extrudéru nebo teplotě roztavení proporcionálních změn v rychlosti postupu, což ovlivňuje dobu chlazení a konečné rozměry. Schopnosti tolerance obvykle dosahují ± 2 - 3% pro průměr a ± 5 - 7% pro tloušťku stěny, přijatelné pro nekritické aplikace, ale nedostatečné pro produkty s hodnocením tlaku.
Provozní mechanismus a aplikace
Push - prostřednictvím velikosti, známého také jako volné vytlačování nebo dimenzování komprese, představuje nejjednodušší metodiku dimenzování pro extrudované profily, kde materiály postupují přes chladicí rukávy pouze prostřednictvím tlaku extrudéru bez vnější tahové síly. Tato technika eliminuje vytahování - vypnuté zařízení, snižování složitosti systému a kapitálové investice přibližně o 40% ve srovnání s konvenčními linkami.
Tato metoda najde primární aplikaci při výrobě malého - průměru tlustého - zděných potrubí s průměrem - až - Tloušťkosti pod 10: 1. Mezi běžné produkty patří tuhé potrubí od 16 - průměru 50 mm, pevné tyče do průměru 100 mm a specializované profily se složitými průřezy.
Klíčové parametry
• Provozní tlak: 50-150 bar
• Výrobní sazby: 0,5-2 m/min
• Délka sekce chlazení: 3-5 metrů
• Zbavení rukávu: 0,1-0,2 stupně
Materiální úvahy
• PVC with K-values >65 Preferováno
• Polyolefiny vyžadují speciální formulace
• Zpracování teploty: 5-10 stupňů nižší než konvenční
• Melt viscosity >10⁴ pa · s
Pokročilé technologie chlazení
Inovativní přístupy k tepelnému řízení v procesech vytlačování potrubí
Techniky zvyšování přenosu tepla
Promotory turbulence
Helikální vložky a povrchové texturování zvyšují koeficienty přenosu tepla o 25-35% ve srovnání s hladkými kanály.
Sparovské chladicí systémy
Trysky jemné mlhy dosahují rychlosti odstraňování tepla přesahující 3000 W/m², zejména pro velké - průměry.
Úpravy vody
Systémy udržující vodivost pod 50 μs/cm brání tvorbě stupnice, což udržuje optimální výkon přenosu tepla.
Integrace s komponenty výrobní linky
Koordinace mezi systémy dimenzování a dalšími prvky vytlačujících linií
- Nastavitelné montážní systémy umožňující polohování ± 50 mm
- Extrudát vedou vzduchové nože nebo formovací desky
- Pokles teploty 20-30 stupňů v přechodné zóně
- Prevence předčasné tvorby kůže

Parametry poměru rychlosti
Rychlostní poměry se obvykle pohybují od 1,02: 1 do 1,08: 1, který účtuje tepelnou kontrakci. Nadměrné rychlosti tahání způsobují ztenčení a snížení průměru stěny, zatímco nedostatečné rychlosti mají za následek akumulaci materiálu.
Procesní tok extruzní linie
Polymerní pelety jsou přiváděny do extruderu, roztavené a homogenizované
Roztavený polymer je tvarován do požadovaného profilu vytlačováním
Extrudát je ochlazen a rozměrově stabilizován systémem velikosti
Potrubí je protaženo linií při kontrolované rychlosti, která udržuje rozměrovou stabilitu
Potrubí je nařezáno na délku a je připraveno na další zpracování nebo balení
Systémy kontroly a měření kvality pro extrudované profily
Pokročilé technologie pro zajištění přesnosti rozměru a kvality produktu
Laserové skenovací systémy
Současné dimenzovací systémy integrují sofistikované technologie měření laseru poskytující reálné - časově rozměrové zpětné vazby v celé výrobě.
Operating frequency: >1000 Hz
Rozlišení: pod 0,01 mm
Až 8 laserových hlav pro pokrytí 360 stupňů
Opatření průměru, valiba a excentricita
Ultrazvukové měření
Ultrazvukové měření tloušťky stěny doplňuje monitorování optického průměru a poskytuje kritická data pro komplexní řízení procesu.
Multi - kanálové systémy s až 8 převodníky
Rychlost rotace: 60-120 ot / min
Přesnost: ± 0,02 mm
Kompenzuje účinky teploty
X - měření ray
X - Ray Measurement Systems představují vrchol v - technologii monitorování linky pro extrudované profily, což poskytuje komplexní rozměrovou analýzu.
Nejistota tloušťky stěny: ± 0,015 mm
Přesnost průměru: ± 0,03 mm
Real - Time Cross - sekce Vizualizace
Schopnost automatického značení vad
Kvalita povrchu povrchu významně ovlivňuje výkon produktu, zejména u extrudovaných profilů používaných v aplikacích tlakových trubek, kde drsnost ovlivňuje vlastnosti průtoku a účinnost těsnění kloubů. Pokročilé inspekční systémy zajišťují konzistentní kvalitu povrchu během výrobních běhů.
Systémy inspekce vidění
Vysoké - Rozlišení kamery se specializovaným defektem povrchu osvětlení, včetně škrábanců, průtokových linek a kontaminace rychlostí detekce přesahující 95% u defektů větší než 0,1 mm.
Měření rozptýleného světla
Laser - Systémy projektují strukturované světelné vzory pro výpočet hodnot RA a RZ s přesností ± 0,05 μm, což identifikuje zhoršující se podmínky rukávu.
Spektroskopické techniky
Nedaleko - infračervená spektroskopie identifikuje oxidaci, absorpci vlhkosti nebo aditivní migraci, která by mohla kompromitovat dlouho -, kritický pro lékařské nebo jídlo - kontaktní aplikace.
Porovnání drsnosti povrchu

Hodnoty drsnosti povrchu (RA) v mikrometrech pro různé technologie velikosti
Úvahy o energetické účinnosti
Optimalizace využití zdrojů v systémech dimenzování a kalibrace potrubí

Související technické zdroje
Osvědčené postupy dimenzování vytlačování
Komplexní průvodce optimalizací parametrů velikosti pro různé polymerní materiály v extrudovaných profilech a rozměrech potrubí.
Video série údržby systému pro údržbu
Krok - od - Krokové tutoriály pro údržbu a odstraňování problémů s vysazením zařízení pro velikost tlaku.
Příručka pro zpracování polymeru
V - hloubka Technická reference zahrnující chování materiálu, parametry vytlačování a kontrolu kvality.